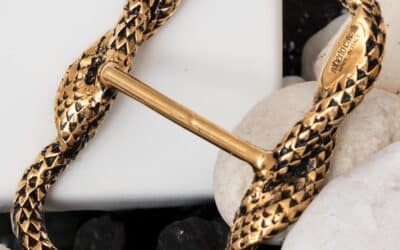
Uno studio di design manda al fornitore un PDF con tre viste, due quote e una nota: “finitura oro spazzolato”. Passano due giorni e arriva la risposta, che non è un preventivo ma un elenco di domande. Quanti pezzi. In che lega. Quali quote sono vincolanti e quali indicative. Il logo è inciso o in rilievo, e di quanto. Che spessore ha la parete più sottile.
Questo scambio si ripete migliaia di volte all’anno nel settore, e ogni volta costa una settimana. Il motivo è che un disegno tecnico di accessori metallici, per quanto curato, descrive una forma e nient’altro: tutte le informazioni che trasformano quella forma in un oggetto producibile stanno fuori dalla geometria. Qui sotto trovate quali sono, e perché mancano quasi sempre.
Perché il fornitore chiede il file 3D e non il disegno quotato
Un accessorio metallico ha quasi sempre superfici a doppia curvatura, raccordi variabili, rilievi, sottosquadri. Sono forme che un disegno bidimensionale non descrive in modo univoco: due tecnici che leggono lo stesso prospetto quotato possono ricostruire due pezzi diversi, ed entrambi rispettano il disegno.
Il modello tridimensionale invece è la geometria. Da lì si ricava direttamente il modello per la fusione, il percorso utensile o il file di stampa, senza passaggi interpretativi. Il disegno quotato non sparisce ma cambia ruolo: non serve più a descrivere la forma, serve a dichiarare quali quote sono critiche e con quale tolleranza.
Quale formato mandare
La differenza fra i formati non è un dettaglio informatico: cambia ciò che il fornitore riceve.
- STEP: formato neutro che conserva la geometria esatta, con le superfici descritte matematicamente. È il formato di scambio da preferire, perché qualunque software lo apre senza perdere precisione.
- STL: descrive la superficie come una maglia di triangoli. È un’approssimazione per costruzione: un cerchio diventa un poligono. Va benissimo per una stampa 3D di verifica, molto meno come riferimento per la produzione, perché la precisione dipende da come è stata impostata l’esportazione.
- Formato nativo (Rhino, SolidWorks, Fusion e simili): utile se il fornitore usa lo stesso software, perché conserva la cronologia delle operazioni e rende le modifiche molto più rapide.
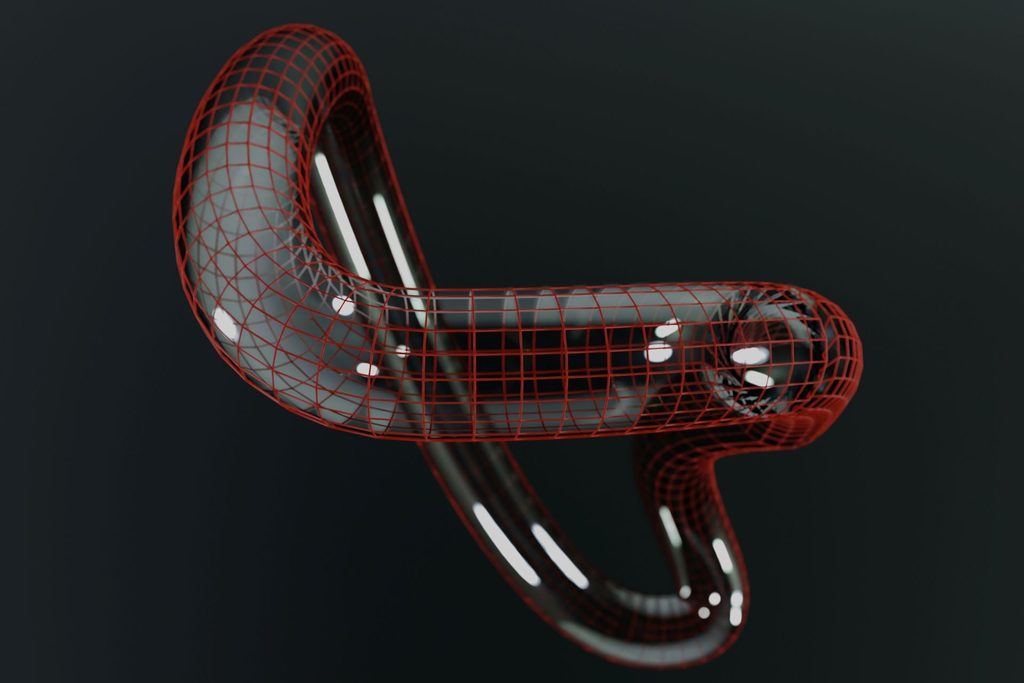
La combinazione più efficace è mandare tutto: il file nativo, un STEP come garanzia di apertura e un PDF di riferimento con le quote critiche e le note. Costa due minuti e toglie di mezzo un giro di email.
il file .stl spesso rappresenta anche una forma più organica, meno geometrica, spesso impossibile da realizzare con programmi cad come rhinoceros, visicad. I programmi che utilizzano i file .stl sono ad esempio Zbrush, Blender, Sculptris.
Le sei cose che la geometria non dice
Anche il modello tridimensionale più curato descrive una forma, e nient’altro. Tutto il resto va dichiarato a parte, e quasi sempre non lo è.
1. Il materiale
Non “metallo” e nemmeno “ottone”: la lega. Ottone, bronzo, zama e alluminio si comportano in modo diverso in fusione, hanno pesi diversi a parità di volume e reagiscono in modo diverso alle finiture. Un pezzo progettato per la zama e prodotto in ottone cambia peso in modo percepibile in mano, e sugli accessori il peso è una parte del valore percepito.
2. La finitura, e il suo spessore
La finitura non è una vernice applicata sopra una forma già finita: modifica la geometria. Un deposito galvanico aggiunge materiale, in misura piccola ma non nulla, mentre burattatura e satinatura ne tolgono e arrotondano gli spigoli.
Le conseguenze sono concrete. Un accoppiamento progettato con gioco zero si blocca dopo la galvanica. Un’incisione poco profonda si riempie e sparisce. Uno spigolo vivo, che nel rendering definisce il carattere del pezzo, esce dalla burattatura addolcito. Chi progetta deve sapere quale finitura ci sarà, perché la forma va disegnata per quella finitura, non per il metallo nudo.
3. Quali quote sono critiche
In un disegno tutte le quote hanno lo stesso aspetto, ma non hanno lo stesso peso. In una fibbia, la larghezza interna del passaggio nastro è vincolante: se sbaglia di mezzo millimetro la cintura non entra o balla. Lo spessore del telaio, invece, può variare senza che nessuno se ne accorga.
Dichiarare due o tre quote critiche con la loro tolleranza, e lasciare le altre indicative, è più utile che quotare tutto con la stessa precisione. Quotare tutto stretto significa far salire il prezzo per controlli che non servono, e a volte rendere il pezzo impossibile da produrre a costo ragionevole.
4. La quantità, e quella successiva
Lo stesso pezzo si produce in modi diversi a seconda dei numeri, e la scelta del processo cambia cosa è disegnabile. Ma la quantità che conta non è solo quella del primo ordine: sapere che dopo il campionario è previsto un riordino di diecimila pezzi cambia se convenga attrezzare uno stampo subito o rimandare. È l’informazione che gli studi di design omettono più spesso, perché la considerano commerciale e non tecnica.
5. I criteri di accettazione
Cosa è un difetto e cosa è una caratteristica del processo. Una micro-porosità superficiale su una superficie interna non a vista è normale in fusione; la stessa porosità sul fronte di una targhetta logo non lo è. Una leggera differenza di tono fra due lotti galvanici rientra nella variabilità del processo, oltre una certa soglia no.
Se questi criteri non sono concordati prima, verranno discussi dopo, con i pezzi già prodotti e una consegna da rispettare. È la situazione in cui nessuna delle due parti ha ragione, perché non era stato scritto niente.
6. La destinazione d’uso reale
Dove sta il pezzo sul prodotto finito, quanto viene sollecitato, se tocca la pelle di chi lo indossa. Un componente destinato al contatto diretto e prolungato con la pelle ricade nelle restrizioni europee sul rilascio di nichel, e questo condiziona la scelta del ciclo di finitura. Non è deducibile dalla geometria: va detto.
Gli errori ricorrenti nei file che arrivano
Alcuni si ripetono con una regolarità sorprendente, e quasi sempre nascono dal fatto che il modello è stato costruito per essere visto, non per essere prodotto.
- Pareti troppo sottili. Sotto una certa soglia il metallo non riempie la cavità o il pezzo si deforma. La soglia dipende dalla lega, dal processo e dall’estensione della parete, quindi è una domanda da fare al fornitore prima di modellare, non dopo.
- Spessori molto disuguali nello stesso pezzo. Le zone spesse solidificano più lentamente di quelle sottili e si ritirano di più: il risultato sono deformazioni e cavità interne. Uniformare gli spessori, o alleggerire le masse con svuotamenti, risolve il problema in fase di disegno.
- Spigoli vivi ovunque. Un raccordo, anche minimo, aiuta il riempimento, riduce le concentrazioni di tensione e sopravvive alla finitura. Gli spigoli perfettamente vivi del modello non esisteranno sul pezzo reale in nessun caso: tanto vale decidere dove ammorbidirli, invece di lasciarlo decidere al processo.
- Sottosquadri non estraibili. Alcuni sono gestibili, altri obbligano a soluzioni costose o rendono il pezzo non producibile con quel processo. Vale la pena verificarli prima di presentare il modello al cliente finale.
- Loghi e incisioni troppo fini. Un rilievo di pochi decimi si perde in fusione o si annega nella finitura. Il testo va dimensionato pensando a cosa resterà dopo galvanica e burattatura, non a come appare nel rendering.
- Modello disegnato alla quota finale. Il metallo si ritira solidificando, e la finitura aggiunge o toglie materiale. Chi produce compensa, ma deve sapere che le quote del file sono quelle desiderate sul pezzo finito e non quelle da riprodurre alla lettera. Anche questo va scritto.
- Geometria non chiusa. Superfici aperte, facce sovrapposte, solidi non stagni. Il file si apre, si vede bene, ma non è lavorabile e va ricostruito.
La lista da allegare al file
Sette righe che, allegate al modello, eliminano quasi tutto lo scambio di email successivo:
- Lega richiesta.
- Finitura richiesta, con un riferimento visivo se esiste.
- Le due o tre quote critiche, con tolleranza.
- Quantità del primo ordine e previsione di riordino.
- Destinazione d’uso: su quale prodotto, in che punto, a contatto con la pelle o no.
- Criteri di accettazione, almeno per le superfici a vista.
- Data in cui serve il campione e data in cui serve la produzione, distinte.
Il punto
Un file tridimensionale non è un ordine di produzione: è una descrizione di forma. Tutto ciò che rende quella forma un oggetto reale sta fuori dalla geometria e va detto esplicitamente. Di che cosa è fatto, come è finito, quanto deve essere preciso, in quanti esemplari e cosa lo rende accettabile.
Gli studi che lo fanno accorciano di settimane la fase di sviluppo e arrivano al primo campione con molte meno sorprese. Quelli che non lo fanno non stanno risparmiando tempo: lo stanno spostando più avanti, quando costa di più. Il modo più efficace per evitare del tutto questo scambio è coinvolgere chi produrrà il pezzo già durante la modellazione, quando cambiare uno spessore o un raccordo è una questione di minuti. Micromet lavora con studi di design e uffici prodotto proprio in questa fase, prima che il disegno sia chiuso: scoprite come funziona il nostro servizio di progettazione delle minuterie metalliche.