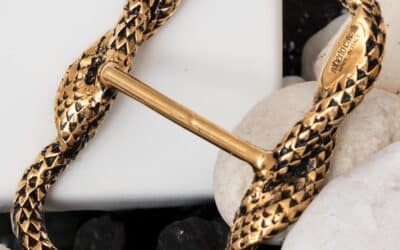
Un studio de design envoie à son fournisseur un PDF avec trois vues, deux cotes et une note : « finition or brossé ». Deux jours plus tard, la réponse arrive, et ce n’est pas un devis. C’est une liste de questions. Combien de pièces. Quel alliage. Quelles cotes sont impératives et lesquelles sont indicatives. Le logo est-il gravé ou en relief, et de combien. Quelle est l’épaisseur de la paroi la plus mince.
Cet échange se répète des milliers de fois par an dans le secteur, et il coûte une semaine à chaque fois. La raison en est simple : un dessin technique accessoires métalliques, aussi soigné soit-il, décrit une forme et rien d’autre. Tout ce qui transforme cette forme en objet fabricable se situe en dehors de la géométrie. Voici ce qui manque presque toujours, et pourquoi.
Pourquoi le fabricant demande le fichier 3D et non le plan coté
Un accessoire métallique présente presque toujours des surfaces à double courbure, des congés variables, des reliefs et des contre-dépouilles. Ce sont des formes qu’un dessin bidimensionnel ne décrit pas de manière univoque : deux techniciens lisant la même vue cotée peuvent reconstituer deux pièces différentes, et toutes deux respectent le plan.
Le modèle tridimensionnel, lui, est la géométrie. C’est de là que découlent directement le modèle de fonderie, le parcours d’outil ou le fichier d’impression, sans étape d’interprétation. Le plan coté ne disparaît pas, mais il change de rôle : il ne sert plus à décrire la forme, il sert à déclarer quelles cotes sont critiques et avec quelle tolérance.
Quel format envoyer
La différence entre les formats n’est pas un détail informatique : elle change ce que le fabricant reçoit réellement.
- STEP : format neutre qui conserve la géométrie exacte, avec des surfaces décrites mathématiquement. C’est le format d’échange à privilégier, car tout logiciel l’ouvre sans perte de précision.
- STL : décrit la surface comme un maillage de triangles. C’est une approximation par construction : un cercle devient un polygone. Très bien pour une impression 3D de vérification, beaucoup moins comme référence de production, car la précision dépend entièrement du paramétrage de l’export.
- Format natif (Rhino, SolidWorks, Fusion et similaires) : utile si le fabricant utilise le même logiciel, car il conserve l’historique des opérations et rend les modifications bien plus rapides.will open, and a reference PDF carrying the critical dimensions and notes. It takes two minutes and removes an entire round of emails.
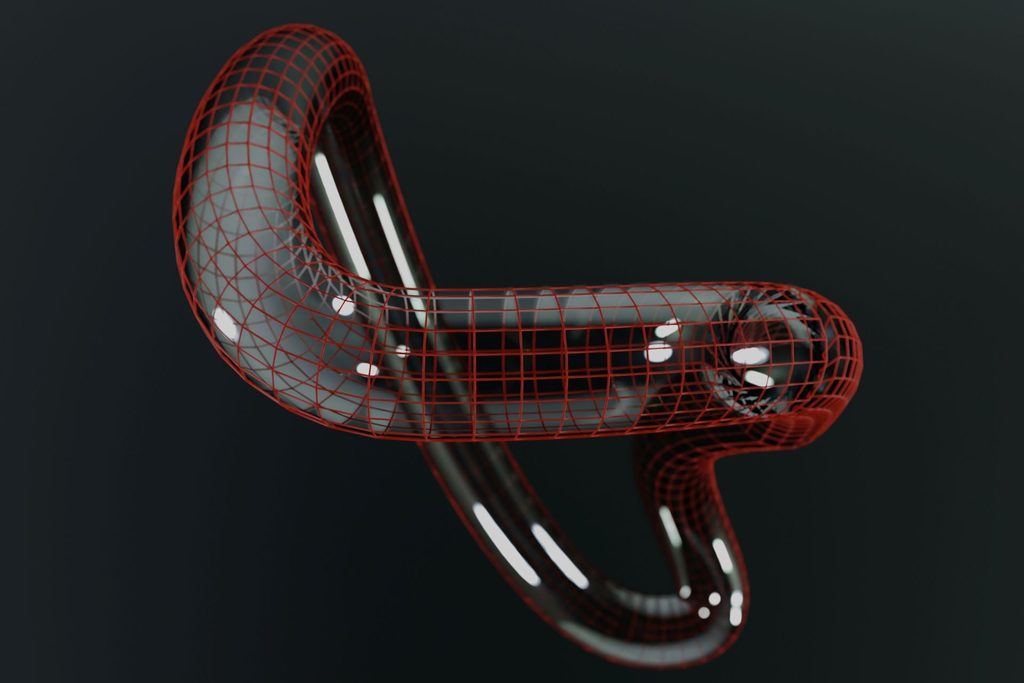
L’approche la plus efficace consiste à tout envoyer : le fichier natif, un STEP comme garantie d’ouverture et un PDF de référence portant les cotes critiques et les notes. Cela prend deux minutes et supprime un aller-retour complet de courriels.
Les six choses que la géométrie ne dit pas
Même le modèle tridimensionnel le plus soigné décrit une forme, et rien de plus. Tout le reste doit être déclaré séparément, et ne l’est presque jamais.
1. Le matériau
Pas « métal », ni même « laiton » : l’alliage. Le laiton, le bronze, le zamak et l’aluminium se comportent différemment en fonderie, ont des masses différentes à volume égal et réagissent différemment aux finitions. Une pièce conçue pour le zamak et produite en laiton change de poids de manière perceptible en main, et sur un accessoire le poids ressenti fait partie de la valeur perçue.
2. La finition, et son épaisseur
Une finition n’est pas une peinture appliquée sur une forme déjà achevée : elle modifie la géométrie. Un dépôt galvanique ajoute de la matière, en quantité faible mais non nulle, tandis que le tonnelage et le satinage en retirent et adoucissent les arêtes.
Les conséquences sont concrètes. Un ajustement conçu avec un jeu nul se bloque après la galvanoplastie. Une gravure peu profonde se comble et disparaît. Une arête vive, qui dans le rendu définit le caractère de la pièce, ressort du tonneau adoucie. Le concepteur doit savoir quelle finition est prévue, car la forme se dessine pour cette finition et non pour le métal nu.
3. Quelles cotes sont critiques
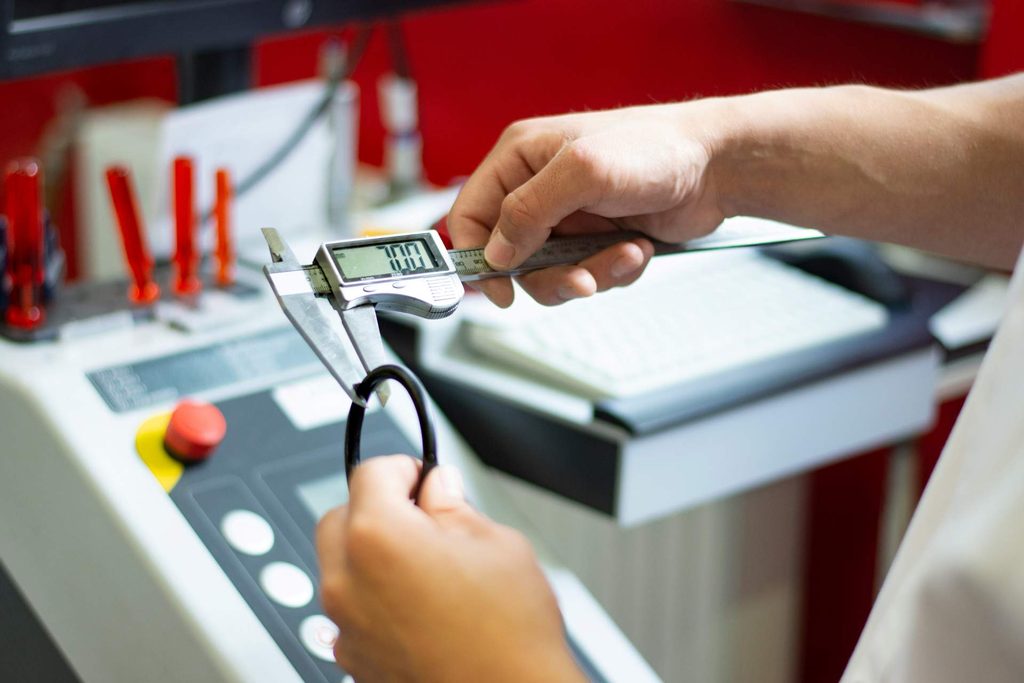
Sur un plan, toutes les cotes se ressemblent, mais elles n’ont pas le même poids. Sur une boucle de ceinture, la largeur intérieure de passage de la sangle est impérative : un demi-millimètre d’écart et la sangle ne passe pas ou flotte. L’épaisseur du cadre, en revanche, peut varier sans que personne ne s’en aperçoive. Déclarer deux ou trois cotes critiques avec leur tolérance, et laisser les autres indicatives, est plus utile que de tout coter avec la même précision. Tout serrer fait monter le prix par des contrôles inutiles, et rend parfois la pièce impossible à produire à un coût raisonnable.
4. La quantité, et celle qui suivra
La même pièce se produit différemment selon les volumes, et le choix du procédé change ce qui est dessinable. Mais la quantité qui compte n’est pas seulement celle de la première commande : savoir qu’un réassort de dix mille pièces est prévu après le collection change l’intérêt d’investir tout de suite dans un outillage. C’est l’information que les studios de design omettent le plus souvent, parce qu’ils la considèrent comme commerciale et non technique.
5. Les critères d’acceptation
Ce qui constitue un défaut et ce qui n’est qu’une caractéristique du procédé. Une micro-porosité sur une surface interne non visible est normale en fonderie ; la même porosité sur la face d’une plaque logo ne l’est pas. Une légère différence de teinte entre deux bains galvaniques relève de la variabilité du procédé, au-delà d’un certain seuil non.
Si ces critères ne sont pas convenus en amont, ils seront discutés en aval, avec les pièces déjà produites et une livraison à tenir. C’est la situation où aucune des deux parties n’a raison, parce que rien n’avait été écrit.
6. La destination réelle
Où se trouve la pièce sur le produit fini, à quel point elle est sollicitée, si elle touche la peau de la personne qui la porte. Un composant destiné à un contact direct et prolongé avec la peau relève de la restriction européenne sur la libération de nickel, ce qui conditionne le choix du cycle de finition. Rien de tout cela ne se déduit de la géométrie : il faut le dire.
Les erreurs les plus fréquentes dans les fichiers reçus
Certaines reviennent avec une régularité frappante, et presque toutes proviennent d’un modèle conçu pour être regardé plutôt que pour être produit.
- Des parois trop minces. En deçà d’un certain seuil, le métal ne remplit pas la cavité ou la pièce se déforme. Ce seuil dépend de l’alliage, du procédé et de l’étendue de la paroi : c’est donc une question à poser au fabricant avant de modéliser, pas après.
- Des épaisseurs très inégales sur une même pièce. Les zones épaisses se solidifient plus lentement que les zones minces et se retirent davantage : il en résulte des déformations et des cavités internes. Uniformiser les épaisseurs, ou évider les masses, résout le problème dès la conception.
- Des arêtes vives partout. Un congé, même minime, facilite le remplissage, réduit les concentrations de contrainte et survit à la finition. Les arêtes parfaitement vives du modèle n’existeront sur la pièce réelle dans aucun cas : autant décider où les adoucir plutôt que de laisser le procédé le décider.
- Des contre-dépouilles non démoulables. Certaines sont gérables, d’autres imposent des solutions coûteuses ou rendent la pièce non productible par ce procédé. Mieux vaut les vérifier avant de présenter le modèle au client final.
- Des logos et gravures trop fins. Un relief de quelques dixièmes se perd en fonderie ou se noie dans la finition. Le texte doit être dimensionné en pensant à ce qui subsistera après galvanoplastie et tonnelage, pas à son aspect dans le rendu.
- Un modèle dessiné à la cote finale. Le métal se retire en se solidifiant, et la finition ajoute ou retire de la matière. Le fabricant compense, mais il doit savoir que les cotes du fichier sont celles souhaitées sur la pièce finie et non des valeurs à reproduire à la lettre. Cela aussi doit être écrit.
- Une géométrie non fermée. Surfaces ouvertes, faces superposées, solides non étanches. Le fichier s’ouvre, il paraît correct, et il n’est pas exploitable : il faut le reconstruire.
La liste à joindre au fichier
Sept lignes qui, jointes au modèle, suppriment presque tout l’échange de courriels qui suit :
- L’alliage demandé.
- La finition demandée, avec une référence visuelle si elle existe.
- Les deux ou trois cotes critiques, avec leur tolérance.
- La quantité de la première commande et la prévision de réassort.
- La destination : sur quel produit, à quel endroit, en contact avec la peau ou non.
- Les critères d’acceptation, au moins pour les surfaces visibles.
- La date à laquelle l’échantillon est attendu et celle à laquelle la production est attendue, distinctes.
L’essentiel
Un fichier tridimensionnel n’est pas un ordre de fabrication : c’est une description de forme. Tout ce qui fait de cette forme un objet réel se situe en dehors de la géométrie et doit être dit explicitement. En quoi il est fait, comment il est fini, avec quelle précision, en combien d’exemplaires et ce qui le rend acceptable.
Les studios qui le font raccourcissent de plusieurs semaines la phase de développement et arrivent au premier échantillon avec bien moins de surprises. Ceux qui ne le font pas ne gagnent pas de temps : ils le repoussent plus loin, là où il coûte davantage. Le moyen le plus efficace d’éviter cet échange est d’associer le fabricant dès la modélisation, quand modifier une épaisseur ou un congé ne prend que quelques minutes. Micromet travaille avec les studios de design et les bureaux produit précisément à ce stade, avant que le dessin ne soit figé : découvrez notre accompagnement à la conception d’accessoires métalliques.